Nov 11, 2026
두 명의 제작자가 동일한 2500mm × 20mm 쉘을 인용합니다. 첫 번째 사람은 20 × 2500 등급의 유압 판 압연 기계를 구입하고 수년간 연강을 사용했으며 심각한 문제가 없었습니다. 두 번째는 동일한 등급을 구입하여 304 스테인리스를 공급한 다음 깨진 모서리와 타원형 껍질을 쫓는 데 3개월을 보냅니다.
두 기계 모두 아무런 문제가 없었습니다. 용량 수치는 단순히 두 가지 다른 방식으로 읽혀졌습니다. 유압식 판 압연 기계에서 "20 × 2500"은 하나의 특정 항복 강도, 하나의 롤 형상 및 하나의 압연 길이에서만 유지되는 약칭입니다. 세 가지 중 하나를 변경하면 숫자가 이동합니다.
다음 내용에서는 기계가 작업물을 압연할지 여부를 실제로 결정하는 사항, 즉 닙의 성형 형상, 3롤 대 4롤 결정, 재료 강도가 용량을 재정의하는 방법, 배송 승인 전에 측정해야 할 사항에 대해 다룹니다.
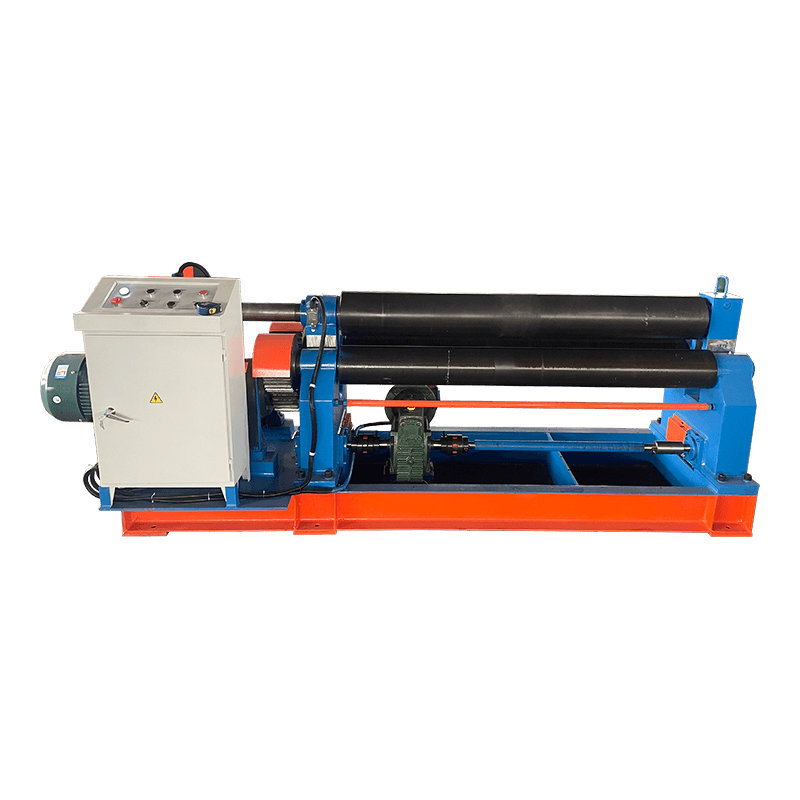
유압식 판 압연기는 하강하는 상부 롤과 두 개의 구동 하부 롤 사이에 판을 가두어 판을 형성합니다. 유압 실린더는 상부 롤을 아래로 밀어냅니다. 하부 롤은 프레임의 고정 베어링에 위치하며 유압 모터와 감속기를 통해 회전합니다. 마찰은 롤을 통해 플레이트를 끌어당깁니다. 상부 롤과 하부 롤 사이의 수직 오프셋은 곡률을 설정하고, 상부 롤이 점진적으로 내려간 상태에서 반복되는 패스는 전체 실린더를 만듭니다.
유압 구동은 편의성 그 이상으로 중요합니다. 압력 제어는 부드럽고 반복 가능한 롤 위치 지정을 제공하고, 두꺼운 판의 스프링백에 대해 롤을 유지하며, 기계적 나사 조임 배열이 따라올 수 없는 과부하 쿠션을 제공합니다. 또한 수치 제어가 실용적이기 때문에 대부분의 최신 기계는 핸드 휠이 아닌 프로그래밍된 반경으로 상부 롤을 배치합니다.
기하학은 또한 기계의 가장 큰 한계를 설명합니다. 플레이트를 구동하려면 잡아야 하기 때문에 각 끝의 마지막 스트레치는 첫 번째 패스에서 전체 곡률에 도달할 수 없습니다. 평평한 끝 부분은 "구부러지지 않은 여유"이며 실린더 롤링에서 가장 비용이 많이 드는 세부 사항입니다. 잘라내거나 솔기에 용접하여 평평하게 다듬거나 두 번째 설정에서 다시 롤링합니다.
쉘의 세로 솔기가 1밀리미터 이내로 둥글게 되어야 하는 영역에 위치하는 경우 예산을 4롤 기계에 넣거나 최종 사전 굽힘 기능이 있는 3롤 범용 기계에 투자하십시오. 작은 배치로 다양한 직경을 압연하고 용접공이 끝 부분을 다듬고 다시 압연할 수 있다면 3롤 대칭 기계가 훨씬 더 낮은 자본 비용으로 작업을 수행할 것입니다.
| 구성 | 사전 벤딩 종료 | 구부러지지 않은 끝 여유 | 쉘별 설정 | 최적의 핏 |
|---|---|---|---|---|
| 3롤 대칭(W11) | 사이클 중에는 불가능합니다. 끝부분이 잘리거나 다시 말려짐 | 하부롤 중심거리의 약 1~1.5배 | 가장 긴 | 단일 직경 런, 경량 및 중형 플레이트, 비용에 민감한 작업 |
| 3롤 유니버설(W11S) | 최종 사전 굽힘을 위해 상단 및 하단 롤 위치 조정 | 0.5~1회 정도 | 중간 | 혼합 직경, 콘 작업, 중간 플레이트 |
| 4롤(W12) | 하부 롤 rise to pre-bend both ends without unloading the plate | 대략 0.3~0.5배, CNC 모델에서는 0에 가깝습니다. | 최단 | 가시 솔기 쉘, 스테인리스 및 마모 플레이트, 반복 배치 |
3롤 범용 기계는 하부 롤 형상을 통해 프리미엄을 얻습니다. 두 개의 하부 롤을 기울이거나 고정할 수 있으므로 쉘 본체가 롤링되기 전에 플레이트 끝이 구부러집니다. 동일한 기계에서 3mm 덕트부터 12mm 탱크 쉘까지 모든 것을 굴리는 작업장의 실용적인 중간 지점입니다.
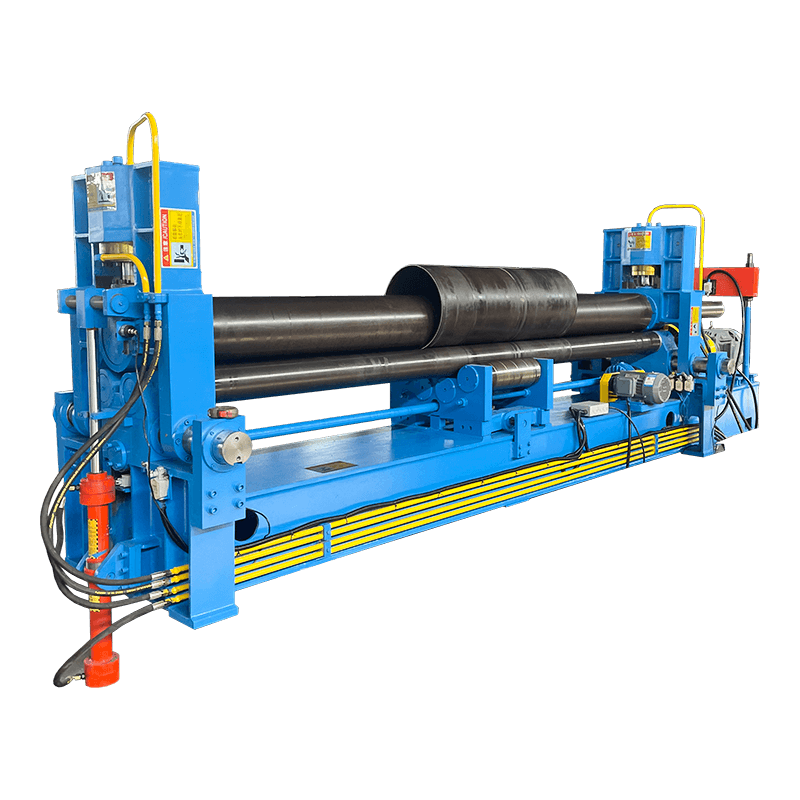 W11S 시리즈 3롤러 범용 유압 롤링 기계 3롤 유니버설 디자인은 최종 사전 벤딩과 연속 롤링을 지원하므로 다양한 작업장 작업을 위한 실용적인 중간 선택이 됩니다. 제품보기 →
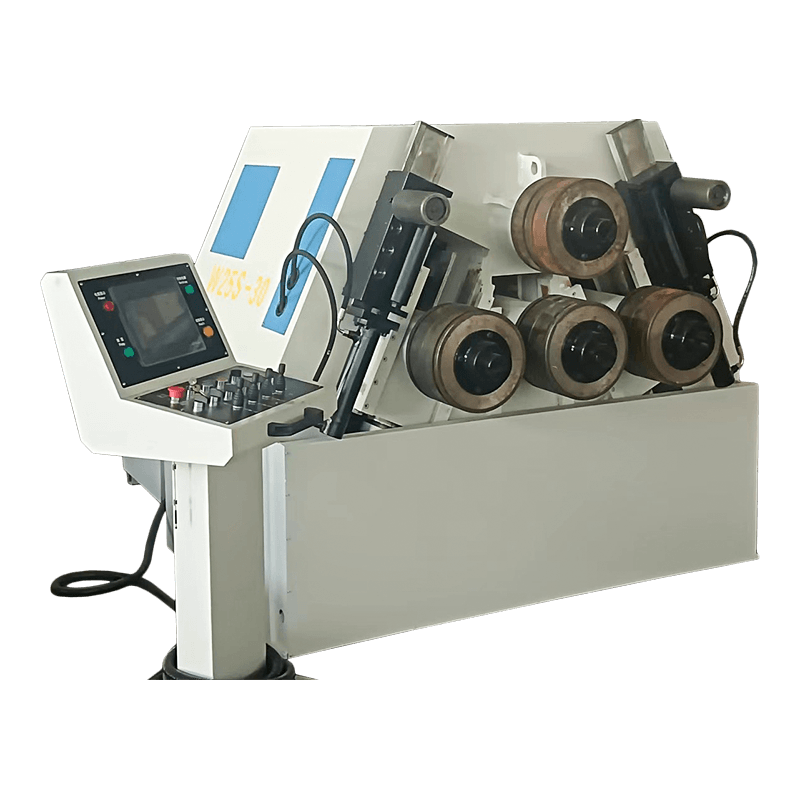
4롤 기계는 절충안을 다르게 제거합니다. 하부 롤은 플레이트를 상부 롤과 접촉하도록 들어 올려 가공물을 풀지 않고 양쪽 끝을 미리 구부릴 수 있습니다. 반복 작업에서는 작업자가 더 이상 패스 사이에 플레이트 끝을 끝까지 돌리지 않기 때문에 이는 단순한 품질 향상이 아니라 사이클 시간 향상입니다.
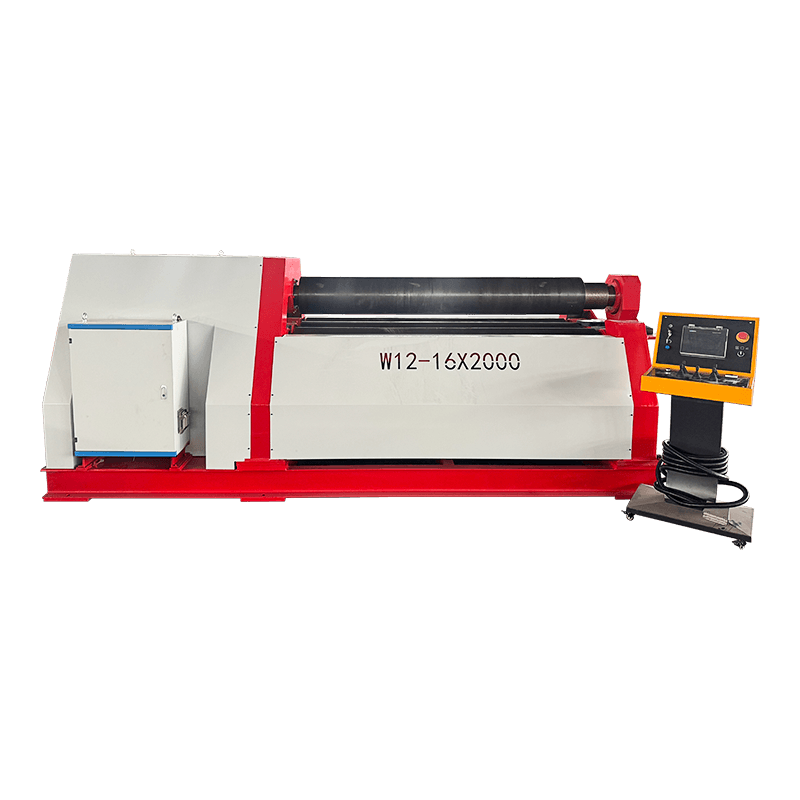 W12 시리즈 4롤러 유압 플레이트 롤링 기계 4개의 롤러 유압 설계는 한 번의 설정으로 두 플레이트 끝을 미리 구부리고 연속 성형을 지원하므로 반복적인 롤링에 더 적은 처리 단계가 필요할 때 유용합니다. 제품보기 →
용량은 항상 항복 강도와 비교하여 인용됩니다. 견적서의 모든 두께 수치를 "X MPa의 두께"로 간주하고 X가 무엇인지 물어보세요. 대부분의 건설업체는 S235JR 또는 Q235와 같은 등급에 해당하는 약 235~245MPa의 연강에 대한 압연 용량을 발표합니다.
롤링 포스는 대략 항복 강도의 제곱근에 비례하므로 경감은 선형이 아니므로 과소평가하기 쉽습니다. 연강의 20mm 등급 기계는 동일한 폭에서 약 16mm의 S355를 처리하고 가공 경화를 고려하면 12mm의 304 스테인리스를 처리합니다. 왜냐하면 오스테나이트 등급은 변형되면서 경화되고 더 낮은 물림 깊이에서 추가 패스가 필요하기 때문입니다.
두 개의 추가 변수가 조용히 동일한 숫자를 이동합니다. 첫 번째는 너비입니다. 편향에 저항하는 데 필요한 롤 직경이 스팬의 세제곱에 따라 커지기 때문에 1500mm에서 편안한 두께가 3000mm에서는 도달하지 못할 수 있습니다. 두 번째는 롤하려는 최소 직경입니다. 일반적인 경험 법칙에 따르면 3롤 기계의 상단 롤 직경의 약 1.2배입니다. 이것이 작은 직경의 쉘에 있는 얇은 판이 때로는 더 큰 기계가 아닌 더 작은 기계가 필요한 이유입니다.
헤드라인의 두께가 주목을 받습니다. 다음 줄은 각 교대조에서 얼마나 많은 포탄이 상점을 떠나는지 결정합니다.
대부분의 롤링 문제는 첫해가 아닌 첫 주에 표면화되며 거의 모든 문제는 테스트되지 않은 사양으로 거슬러 올라갑니다. 시연자가 가장 좋아하는 쉘이 아닌 목록에서 가장 무겁고, 가장 넓고, 가장 어색한 작업에 대한 승인 테스트를 예약하십시오.
해당 측정값을 서면으로 요청하십시오. 두께와 너비를 나타내는 인증서만으로는 원형도에 대해 아무 것도 알 수 없으며 원형도는 용접공과 고객이 기계를 판단하는 기준입니다.
유압 롤링 기계는 기계적으로 단순하며 대부분의 고장은 구조적이라기보다는 유체와 관련되어 있습니다. 오일 청결도는 모든 유지 관리 일정의 첫 번째 항목입니다. 오염된 오일은 펌프에 점수를 매기고 하중이 가해지면 상부 롤이 표류하게 되며, 이는 눈에 띄게 고장이 나기 훨씬 전에 완성된 쉘에 테이퍼로 나타납니다. 리턴 필터를 점검하고, 실린더 씰에서 흘러내리는 현상을 관찰하고, 롤 표면과 가이드웨이의 슬라이딩 면에 제작자의 간격에 맞춰 윤활 처리를 유지하십시오.
플레이트 상태도 중요합니다. 닙으로 운반된 밀 스케일과 모래는 롤에 표시를 하고, 표시된 롤은 나중에 모든 쉘에 인쇄됩니다. 공급되기 전에 플레이트를 닦고 교대 근무가 끝날 때 롤을 청소하는 데 몇 분이 소요되고 재연마 시간이 절약됩니다.
결함이 나타날 때 유용한 시작점은 완성된 작업의 패턴입니다. 테이퍼는 롤 평행성을 가리키고, 배럴은 편향을 가리키며, 미끄러지는 점은 표면 상태 또는 소형 바이트를 가리킵니다. 일반적인 오류 패턴에 대한 자세한 내용은 이 가이드에 수집되어 있습니다. 판 롤링 문제와 해결책 , 그리고 전체 판 압연기 제품군 비교를 위해 3롤 및 4롤 구성을 모두 다룹니다.
사양, 견적, 첫 달 운영 과정에서 가장 자주 나오는 질문입니다.
이는 탱크, 선박, 덕트, 파이프, 타워 섹션 및 선체 도금과 같은 원통형, 원뿔형 및 호형의 평판을 형성합니다. 이는 망치질과 이전 작업을 주도적이고 반복 가능한 프로세스로 대체합니다.
이는 하나의 숫자가 아니라 폭과 항복 강도에 따라 달라집니다. 235MPa에서 20mm × 2500mm 등급의 기계는 대략 16mm의 S355 또는 약 12mm의 304 스테인리스를 동일한 폭으로 굴립니다.
3롤 기계는 끝 부분을 미리 구부리고 일정한 여유분을 남기기 위해 별도의 사이클이나 처리 단계가 필요합니다. 4롤 기계는 하단 롤을 들어 올려 한 번의 설정으로 양쪽 끝을 미리 구부려 공차와 사이클 시간을 모두 줄입니다.
예, 용량이 감소합니다. 304 및 316과 같은 등급은 변형되면서 가공 경화되므로 연강 등급의 약 50~60%, 더 얕은 바이트에서 더 많은 패스, 자국에 대한 롤 보호를 계획합니다.
가격은 헤드라인 두께보다 훨씬 더 롤 직경, 플레이트 너비, 모터 출력 및 제어 수준을 추적합니다. 소형 3롤 기계의 비용은 동일한 공칭 용량의 CNC 4롤에 비해 매우 저렴하므로 재료 등급에 따라 용량을 확정한 후에만 견적을 비교하십시오.
사전 굽힘은 쉘 몸체가 롤링되기 전에 플레이트 끝이 최종 반경까지 구부러지는 첫 번째 패스입니다. 그것이 없으면 끝이 평평하게 유지되고 해당 재료는 두 번째 설정에서 잘려지거나 다시 감겨집니다.
저희에게 연락하십시오
공장 주소
Xichang Industrial Park, Chengdong Town, Haiancity, Nantong City, Jiangsu Province, China
핸드폰
+86-13906278466
QR 코드