Nov 04, 2026
한 달에 20개의 스테인레스 쉘, 6mm 판, 1500mm 너비, Ø600mm로 감겨 있는 작업장에는 4롤 기계가 필요하지 않습니다. 3롤 플레이트 압연 기계는 톤수만 고려하기보다는 롤 직경과 사전 굽힘 방법을 지정하여 해당 작업을 편안하게 처리합니다.
이는 짧은 대답이며 대부분의 구매자가 잘못된 질문에서 시작하기 때문에 명확하게 언급할 가치가 있습니다. 그들은 톤수와 가격을 비교한 다음, 설치 후에 모든 쉘의 끝 부분을 다듬어야 하고, 원형이 넓은 판 전체에 걸쳐 흐르며, 닫힌 실린더는 기계에서 전혀 들어올려질 수 없다는 것을 발견합니다.
3롤 피라미드는 수십 년 동안 판재 압연의 표준 구성이었습니다. 3개의 접점, 2개의 구동 하단 롤, 1개의 상단 롤, 단일 롤 세트의 넓은 직경 범위, 유지 비용이 저렴한 기계 구조입니다. 디자인이 분할되는 위치는 롤이 움직이는 방식에 따라 결정되며, 이것이 사이클 시간을 결정합니다.
3롤 기계에서는 두 개의 하단 롤이 메인 모터에 의해 구동되어 같은 방향으로 회전하는 반면 상단 롤은 그 사이로 내려갑니다. 플레이트는 3개의 접촉선을 따라 고정되며, 상단 롤이 낮아지는 깊이에 따라 재료가 항복을 넘어서게 됩니다. 다이로 고정되는 것은 없으므로 하나의 롤 세트는 일반적으로 상단 롤 직경의 약 1.3배부터 위쪽까지 광범위한 직경을 포괄합니다.
시트는 앞뒤로 공급되어야 하기 때문에 초기 통과 시 끝 부분이 상단 롤 아래를 통과하지 않습니다. 직선형의 구부러지지 않은 부분은 기계 유형 간의 가장 중요한 실제 차이점이며 사전 굽힘이 존재하는 이유입니다.
두 유형 모두 세 개의 롤을 가지고 있습니다. 차이점은 이동의 자유로움이며 작업자가 실제로 기계로 수행할 수 있는 작업이 달라집니다.
대칭형 기계 기계에서는 상단 롤만 수직으로 아래로 이동합니다. 하단 롤은 베어링에 고정되어 있습니다. 프레임은 단순하고 단단하며 대구경 포탄에 대한 가장 저렴한 경로입니다. 단점은 끝 부분을 미리 구부릴 수 없기 때문에 직선 부분은 별도의 작업으로 잘라내거나 말릴 때까지 평평한 상태를 유지한다는 것입니다.
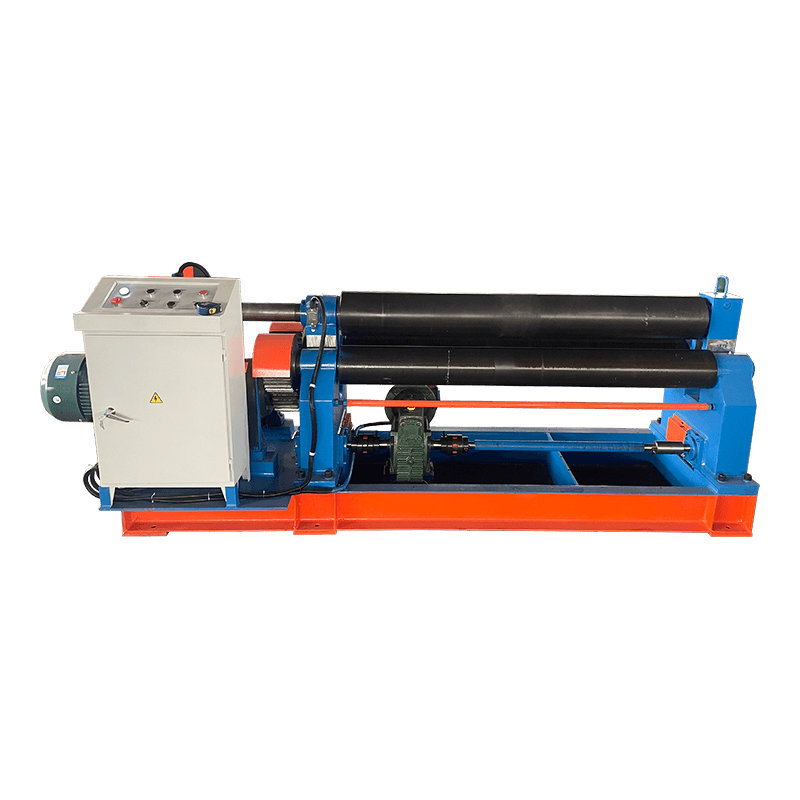 W11 시리즈 3롤 대칭형 기계 판 롤링 기계 원통형 쉘과 기본 곡선 부품을 위한 비용 효율적인 기계식 롤러로, 고정된 하단 롤이 있고 끝이 사전 굽혀지지 않습니다. 제품보기 →
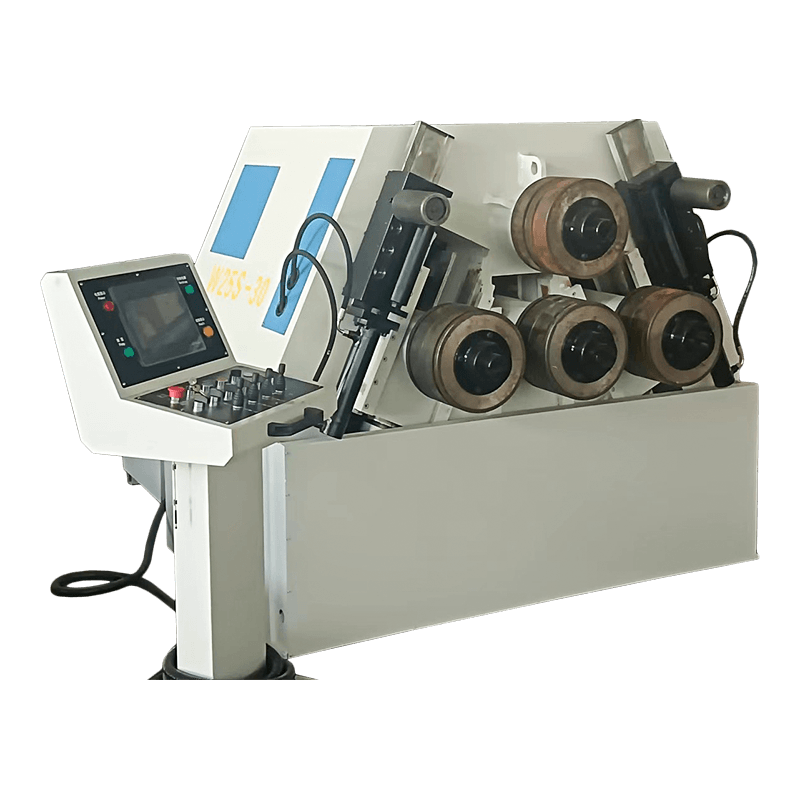
범용 유압 기계에서는 두 개의 하단 롤이 모두 이동합니다. 굽힘의 경우 수직으로 이동하고 상단 롤 아래의 접선점을 이동하려면 수평으로 이동합니다. 이러한 수평 이동은 양쪽 끝의 진정한 사전 굽힘을 가능하게 합니다. 대부분의 빌드에는 닫힌 실린더를 들어 올릴 수 있도록 유압식 드롭 엔드도 있고 일부는 콘 작업을 위해 상단 롤을 기울일 수 있습니다.
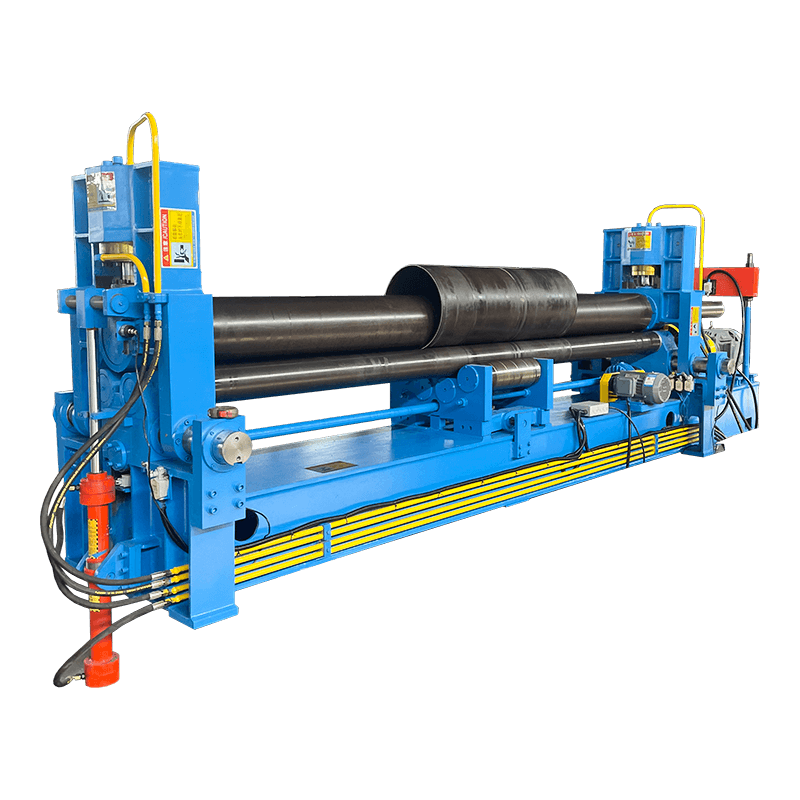 W11S 시리즈 3롤러 범용 유압 플레이트 롤링 기계 두꺼운 판재와 스테인리스강 성형에 적합한 트루 엔드 사전 벤딩 및 CNC 옵션을 갖춘 유압식 범용 롤러입니다. 제품보기 →
두꺼운 판과 스테인리스의 경우 두 번째 레이아웃은 일반적으로 1년 이내에 비용을 지불합니다. 끝 부분이 잘리고, 다시 굴리는 횟수가 줄어들고, 크레인 시간이 단축됩니다. 어쨌든 끝이 세로 이음새로 사라지는 덕트 및 탱크 작업의 경우 대칭형 기계를 구입하는 것이 더 합리적인 경우가 많습니다.
| 품목 | 3롤 symmetrical (mechanical) | 3롤 universal (hydraulic) |
|---|---|---|
| 롤 운동 | 탑롤 vertical only | 하단 롤 수직 및 수평 |
| 사전 굽힘 플레이트 끝 | 한 번의 설정으로는 불가능 | 플레이트를 제거하지 않고 양쪽 끝 |
| 각 끝에 남겨진 평평한 부분 | 더 길다; 일반적으로 손질 | 짧은 |
| 닫힌 쉘 제거 | 오버행 또는 분할 쉘이 필요함 | 유압 드롭 엔드 |
| 조정 | 수동 나사, 기계식 | 유압식, 펜던트 제어 |
| 전형적인 핏 | 덕트, 탱크, 일반제작 | 압력용기, 스테인리스, 후판 |
카탈로그 용량은 거의 항상 전체 작업 폭의 연강에 대해 인용됩니다. 두 가지 제안을 비교하기 전에 다음 다섯 가지 항목을 나란히 놓으십시오.
전체 판 압연기 제품군 개별 PDF 데이터 시트를 통해 작업하는 것보다 롤 직경과 드라이브 유형을 비교하는 더 빠른 방법입니다.
해당 차트에 대한 빠른 온전성 검사: 가장 작은 쉘이 Ø600mm인 경우 400mm 상단 롤은 바닥을 약 Ø520mm에 두므로 작업이 여전히 적합합니다. 500mm 롤은 그렇지 않습니다.
모든 3롤 기계는 양쪽 끝에 직선 부분을 남깁니다. 진짜 질문은 그것이 얼마나 오래 지속되고 이에 대해 무엇을 하느냐입니다. 대칭형 기계에서 실용적인 대답은 끝 사각형을 다듬고 세로 솔기에 용접하고 평면화하거나 약간 타원형 쉘을 수용하고 이를 수정하는 것입니다.
범용 기계는 이를 사전 굽힘으로 처리합니다. 작업자는 끝이 상단 롤과 하단 롤 사이의 접선 바로 위에 위치하도록 플레이트를 배치하고 짧은 범위를 구부린 다음 전체 길이를 굴립니다. 4롤 기계는 고정된 하단 롤과 측면 롤을 사용하여 동일한 결과에 도달하며 플레이트를 끝까지 돌릴 필요가 없습니다.
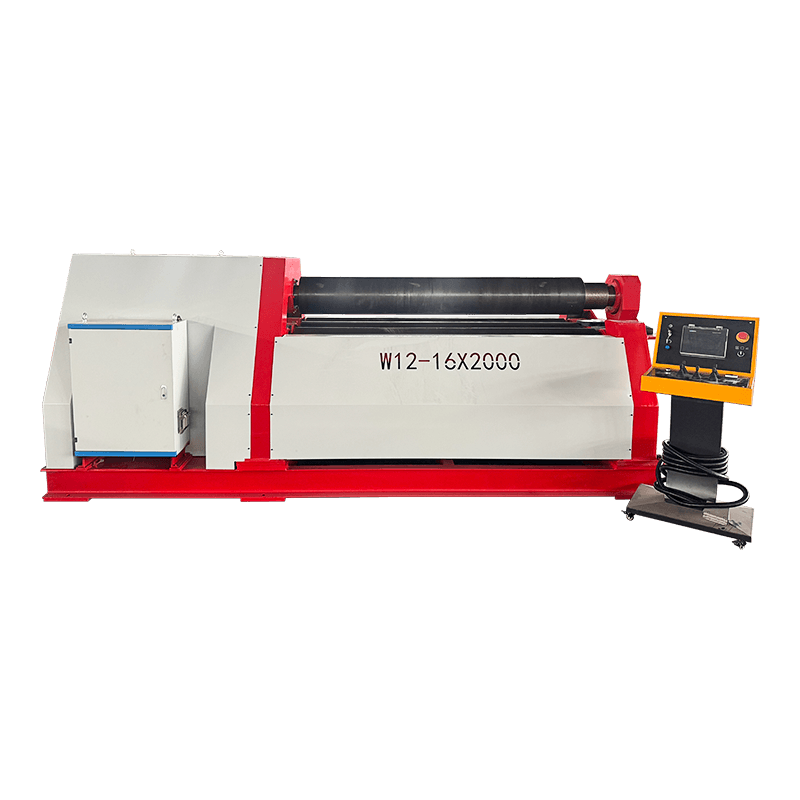 W12 시리즈 4롤러 유압 플레이트 벤딩 및 롤링 기계 곡선 작업을 위한 CNC 롤러 위치 지정 옵션을 사용하여 한 번의 설정으로 양쪽 끝을 미리 구부리는 4개의 롤러 유압 기계입니다. 제품보기 →
스프링백은 작업자가 수행해야 하는 또 다른 수정 사항입니다. 모든 재료는 다르게 언로드됩니다. 304 스테인리스 스프링은 연강보다 눈에 띄게 더 많이 돌아오고, 알루미늄은 다시 다르게 작동하며, 허용량은 로드된 쉘이 아닌 릴리스된 쉘을 측정하여 찾습니다. 출시 후 측정된 작은 증분은 매번 하나의 큰 추측을 이겼습니다.
3롤 기계에 대한 대부분의 불만은 기계 자체보다는 설정으로 거슬러 올라갑니다. 아래 점검 사항은 대부분을 다룹니다.
는 3개 롤러 기계의 단계별 작동 가이드 패스 일정 및 롤 간격 설정을 더 자세히 설명합니다. 문제가 발생하면 증상은 일반적으로 다음 다섯 가지 중 하나입니다.
세 개의 롤 사이에서 시트를 구부려 평판을 원통형, 원추형 및 호형으로 굴립니다. 일반적인 작업에는 연강, 스테인리스 및 알루미늄 소재의 탱크, 덕트, 압력 용기 쉘, 파이프 및 구조적 원형 섹션이 포함됩니다.
소규모 작업장 모델은 약 2mm에서 시작하고 산업용 3롤 기계는 더 짧은 작업 폭에서 40mm 이상에 도달합니다. 정격 두께는 항상 연강을 전체 폭으로 가정하므로 스테인리스의 경우 대략 25~30% 정도 감소합니다.
3롤 기계는 롤 기하학적 구조에 의존하며, 범용 모델에서는 하단 롤을 이동하여 사전 굽힘을 수행합니다. 4롤 기계는 측면 롤을 추가하므로 판을 돌리지 않고 양쪽 끝을 미리 구부리고 동일한 상단 롤에서 더 작은 직경을 굴릴 수 있습니다.
대칭형 3롤 기계에서는 구부러지지 않은 부분이 길어서 일반적으로 이음매 부분을 다듬거나 용접해야 합니다. 범용 및 4롤 기계는 마진을 짧게 줄여 닫힌 쉘과 눈에 보이는 용접선에 적합합니다.
네, 두께가 줄어들었습니다. 스테인레스 가공은 연강보다 더 많이 경화되고 튀어 나오므로 더 많은 패스, 약간 더 큰 오버롤 및 연강 등급의 약 70% 용량을 계획하십시오.
가장 작은 쉘 직경과 가장 두꺼운 플레이트에서 시작한 다음 이를 기준으로 상단 롤 직경, 작업 길이 및 모터 출력을 확인하십시오. 최대 두께만으로 구매하면 일반적으로 직경이 부족해집니다.
저희에게 연락하십시오
공장 주소
Xichang Industrial Park, Chengdong Town, Haiancity, Nantong City, Jiangsu Province, China
핸드폰
+86-13906278466
QR 코드