Oct 14, 2026
6mm 연강 인클로저(굽힘 길이 2,400mm, 플랜지 90°, 다리 60mm, 전체 부품에 대한 각도 공차 ±0.5°)를 인용하는 제작자는 일반적으로 어떤 카탈로그보다 더 빨리 정답에 도달합니다. 이 작업에는 단순히 더 많은 톤수가 아니라 반복 가능한 각도 제어 기능을 갖춘 판 굽힘 기계가 필요합니다. 먼저 실용적인 결론: 보유해야 하는 공차와 배치 크기에 따라 기계 등급을 선택한 다음 실제 부품 주변의 크기, 톤수, 굽힘 길이 및 툴링을 선택합니다.
톤수 공식, 다이 규칙, 승인 확인 등 아래의 모든 사항은 예산이 기존 유압식 프레스 브레이크를 가리키는지 전기 유압식 서보 CNC 기계를 가리키는지 여부에 관계없이 주문이 서명되기 전에 작업 현장에서 확인할 수 있습니다.
대부분의 작업 현장에서 프레스 브레이크라고 불리는 판 굽힘 기계는 시트와 판에 직선 굽힘을 형성합니다. 상부 도구(펀치)는 가공물을 V자 모양의 하부 다이 안으로 밀어 넣습니다. 대부분의 현대 생산에 사용되는 방법인 에어 벤딩에서는 펀치가 바닥에 닿지 않습니다. 최종 각도는 램이 얼마나 멀리 이동하는지에 따라 달라집니다. 그렇기 때문에 제어 시스템, 프레임 강성 및 툴링이 실제 톤수보다 훨씬 더 많은 결과를 결정합니다.
일반적인 기계는 다음으로 구성됩니다.
세 가지 요소: 램 위치 반복성, 하중을 받는 프레임과 램의 편향, 재료의 스프링백. 제작자는 구조와 제어(두 실린더를 연결하는 토션 샤프트 또는 독립적인 위치 피드백이 있는 두 개의 서보 제어 실린더)를 통해 처음 두 가지 문제를 해결하는 반면 작업자는 첫 번째 부분을 1~2도 정도 과도하게 구부려 스프링백을 수정합니다. 기계가 램 위치를 반복할 수 없는 경우 배치 전체에 걸쳐 ±0.5°를 유지하는 시험 굽힘이 없습니다.
현재 판매되는 판 굽힘 기계는 세 가지 실용적인 그룹으로 분류됩니다. 차이점은 굽힘 자체의 형태가 아니라 설정 시간, 각도 일관성 및 가격에서 나타납니다.
| 기계 등급 | 각도 및 위치 제어 | 작업별 설정 | 최적의 핏 | 상대 비용 |
|---|---|---|---|---|
| 기존 유압식(예: WC67Y 시리즈) | 기계식 정지 장치, 수동 또는 단순 전동식 백게이지 | 대략 20~40분 | 일회용, 수리작업, 간단한 브라켓 | 최저 |
| 비틀림축 동기형 NC(WC67K 시리즈) | 두 실린더를 평행하게 유지하는 기계식 토션 샤프트가 있는 NC 컨트롤러 | 대략 10~25분 | 중소 규모 배치, 혼합 작업 | 중간 |
| 전기유압식 서보 CNC(WE67K 시리즈) | 독립적인 피드백, 그래픽 CNC, 옵션 크라우닝을 갖춘 서보 제어식 실린더 2개 | 대략 5~15분 | 반복 작업, 엄격한 공차, 얇은 판에서 중간 판까지 | 최고 |
격차는 작지 않습니다. 200개의 동일한 부품을 실행하는 경우 설정당 20분을 절약하고 새 작업당 시험 굽힘 횟수를 2번 줄이는 것이 낮은 구매 가격보다 더 큰 경우가 많습니다. 그러나 이는 공장이 실제로 반복 작업을 수행하는 경우에만 해당됩니다.
대부분의 크기 조정 실수는 여기서 시작됩니다. 에어 벤딩 시 연강(인장 강도 약 450 MPa)의 경우 업계에서 널리 사용되는 공식은 다음과 같습니다.
굽힘력(kN) ≒ 650 × S² × L ¼ V
여기서 S는 플레이트 두께(mm), L은 굽힘 길이(미터), V는 V-다이 개구부(mm)입니다. 공통 다이 규칙 V = 8 × S를 적용하면 6mm 플레이트 1미터에는 약 490kN이 필요합니다. 즉, 안전 여유를 확보하기 전에 굽힘 미터당 약 50톤이 필요합니다.
그림 1: 위 공식에서 파생된 V = 8 × S에서 굽힘 미터당 필요한 힘.
세 가지 수정으로 인해 실제로 숫자가 변경됩니다.
그림 2: 계산된 굽힘력에 적용된 재료 승수.
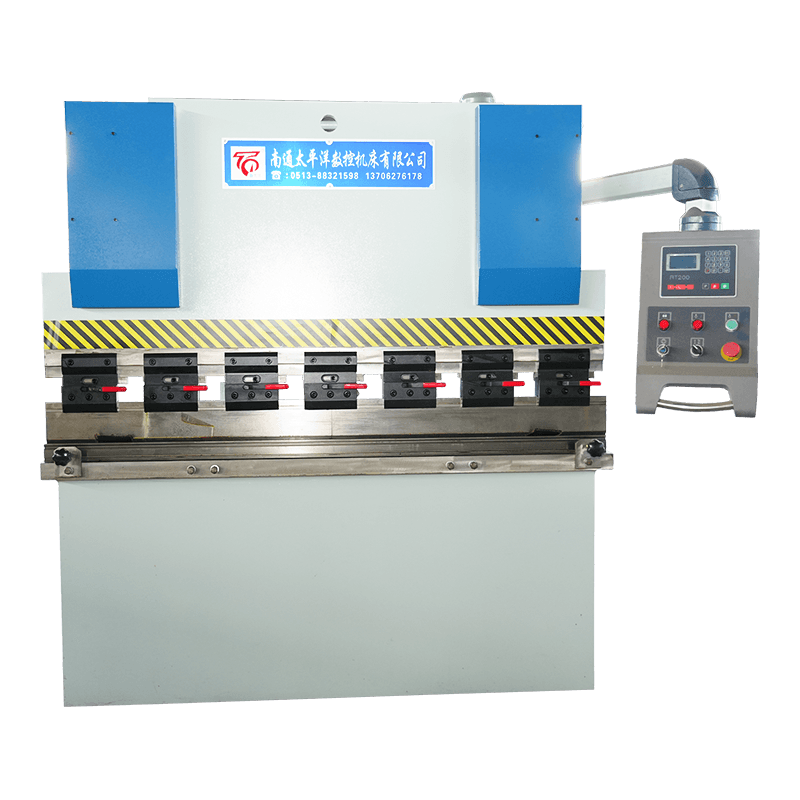
기계적 정지 장치 및 수동 백게이지, 유압 드라이브, 저장된 프로그램 없음. 이는 수리점, 일회용 브래킷 및 ±1° 이하로 고정된 부품에 적합한 선택입니다. 구입가격과 유지보수 비용이 셋 중 가장 저렴하며, 작업자는 오후에 기계를 배울 수 있습니다. 트레이드 오프는 시험 굽힘을 통해 모든 새로운 각도를 발견한다는 것입니다. 이는 반복 작업에서 느리고 재료가 많이 소모됩니다.
 WC67Y-시리즈 유압 판금 벤딩 머신 WC67Y 시리즈 유압 프레스 브레이크는 금속 가공 작업장, HVAC 생산 및 일반 제조 분야에서 널리 사용되는 비용 효율적인 NC 판금 벤딩 머신입니다. 제품보기 →
NC 컨트롤러는 각도, 백게이지 및 스트로크 데이터를 저장하는 반면 토션 샤프트는 램의 전체 길이를 따라 두 실린더를 평행하게 유지합니다. 용접된 강판 프레임은 수년간 사용하면서 형상을 함께 유지하는 부품이며 건축업자는 일반적으로 첫 번째 절단 전에 응력 분석을 통해 이를 검증합니다. 이 클래스는 작업 변경이 잦은 중소 규모 배치를 운영하는 작업장에 대한 일반적인 절충안입니다.
 WC67K 시리즈 비틀림 축 동기식 CNC 유압 판금 벤딩 머신 WC67K 시리즈 토션 바 CNC 유압 프레스 브레이크는 중급, 고정밀 판금 벤딩 머신으로 금속 가공, 전기 캐비닛... 제품보기 →
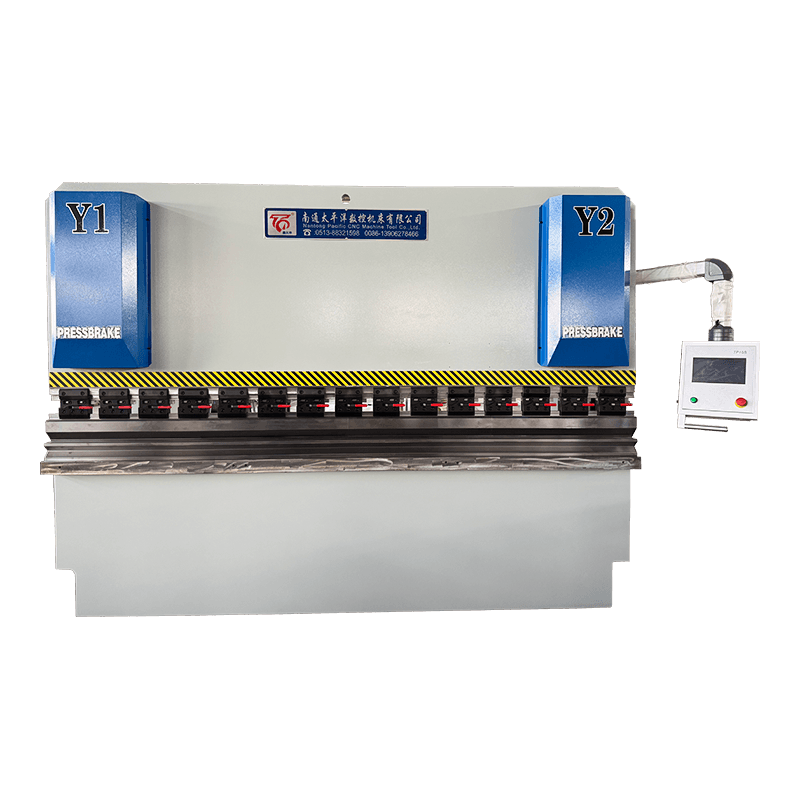
독립적인 위치 피드백, 그래픽 제어, 굽힘 각도 프로그래밍 및 자동 크라우닝 기능을 갖춘 두 개의 서보 제어 실린더. 위치 반복성이 그만한 가치가 있는 이유입니다. 공차가 ±0.5°인 3,000mm 부품에서 이 클래스는 대부분의 시험 굴곡과 다이 변경에 따른 스크랩을 제거합니다. 상점에서 세 가지만 만든다면 가장 관대하지 않은 선택입니다.
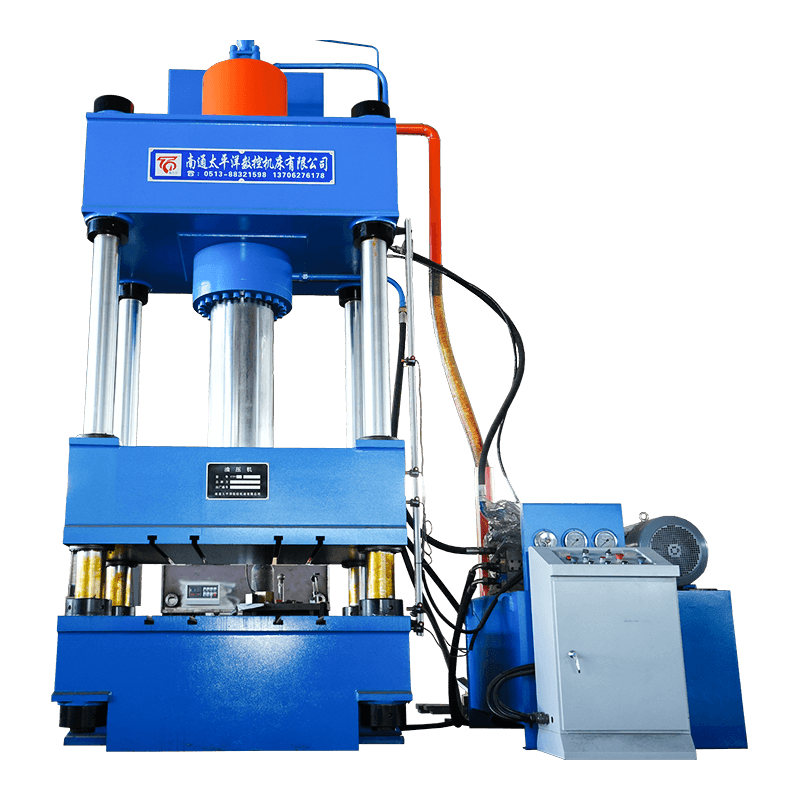
 WE67K 시리즈 전기 유압 서보 CNC 유압 판금 벤딩 머신 WE67K 시리즈 전기 유압 서보 CNC 유압 프레스 브레이크는 Nantong Pacific CNC Machine Tool Co., Ltd.에서 개발한 고급 정밀 벤딩 솔루션입니다. 제품보기 →
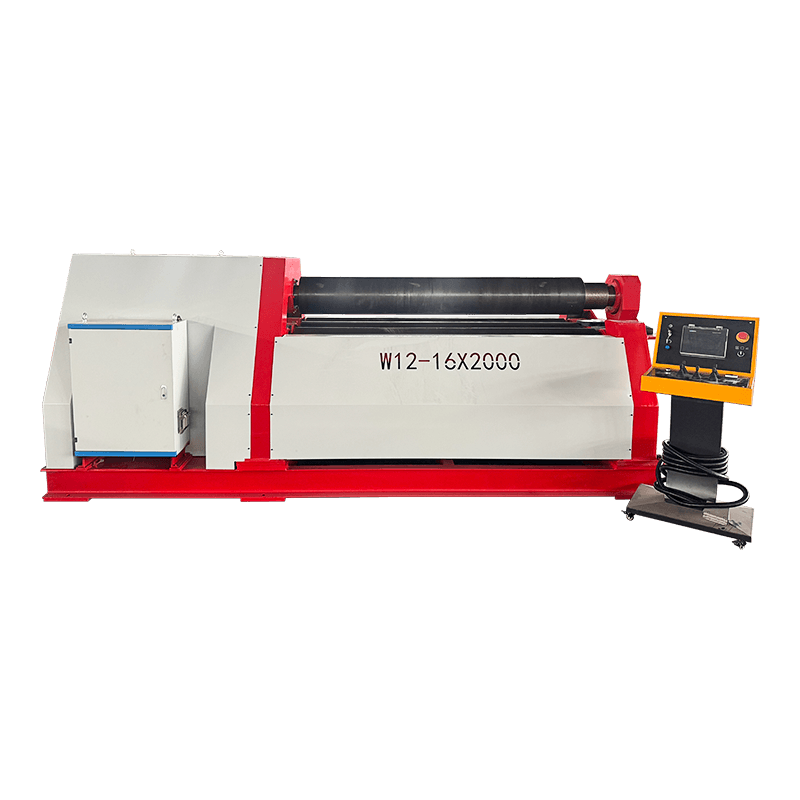
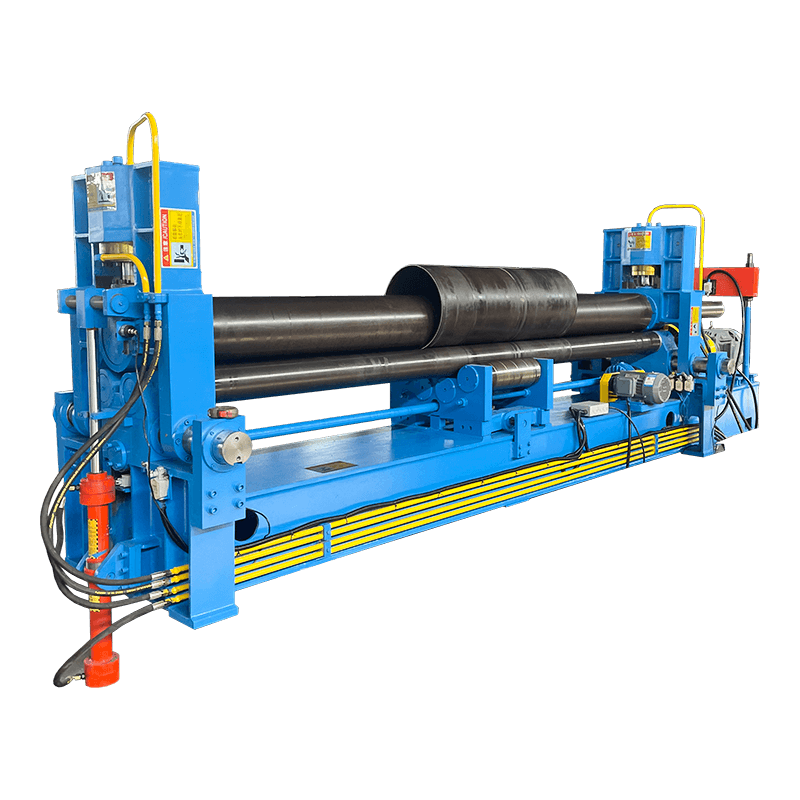
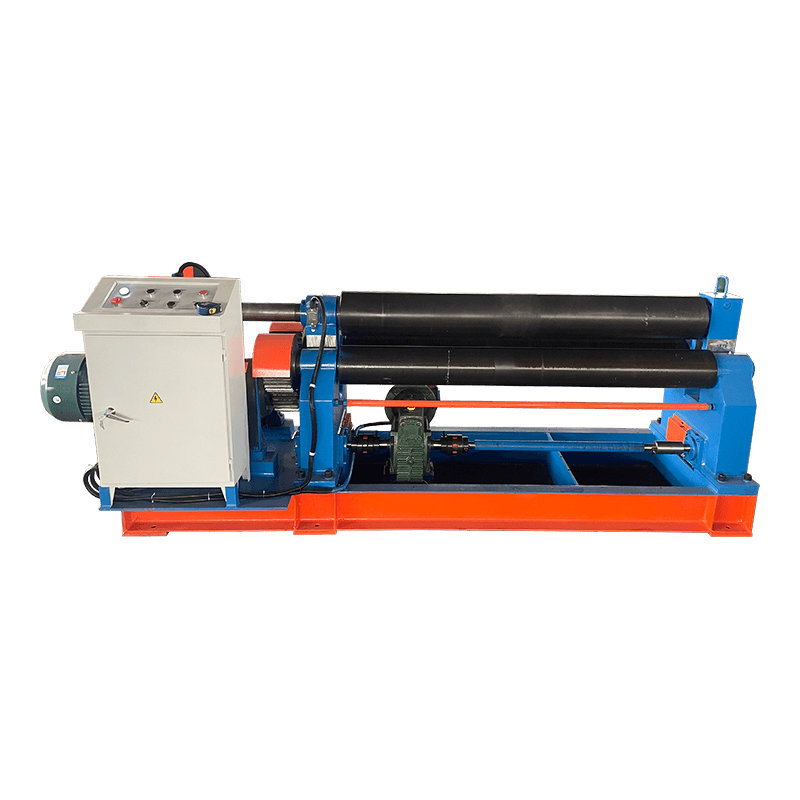
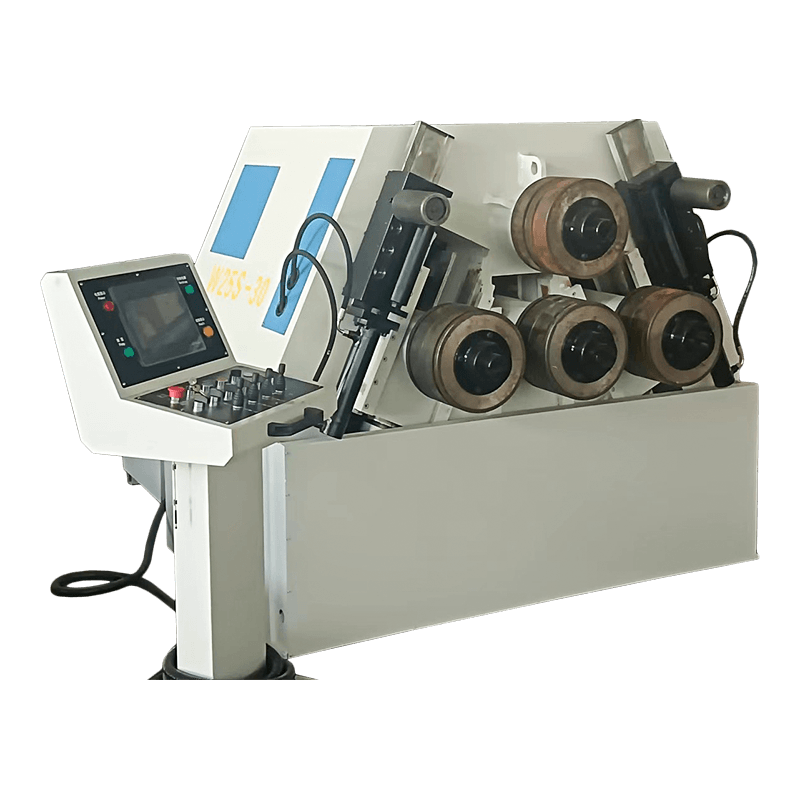
"플레이트 벤딩 머신"은 두 가지 다른 프로세스에 느슨하게 사용됩니다. 도면에 정의된 각도에서 만나는 직선 플랜지가 표시되어 있으면 프레스 브레이크가 필요합니다. 원통형 쉘, 탱크 본체, 압연 원뿔 등 부드러운 반경을 표시하는 경우 올바른 기계는 3~4개의 롤이 있는 판 롤링 기계이며 절곡기에서는 전혀 그러한 형상을 생성할 수 없습니다. 압연기로도 날카로운 90° 플랜지를 만들 수 없기 때문에 많은 제작자들이 두 가지 모두를 소유하게 됩니다. 다양한 롤 구성의 롤링 범위는 다음과 같습니다. 판 압연 기계 .
승인 테스트 비용은 반나절이며 수개월 간의 논쟁을 방지합니다. 공급업체가 가져온 샘플이 아닌 자체 재료와 부품 도면을 사용하여 이러한 검사를 실행하십시오.
| 확인 | 테스트 방법 | 왜 중요한가요? |
|---|---|---|
| 전체 길이에 따른 각도 | 전체 길이 샘플을 구부리십시오. 양쪽 끝과 중앙을 측정 | 처짐 및 크라우닝 작동 여부를 보여줍니다. |
| 반복성 | 조정 없이 20스트로크; 트랙 각도 드리프트 | 램 위치 제어의 실제 가치를 보여줍니다. |
| 백게이지 정확도 | 세 가지 위치 프로그래밍, 캘리퍼로 플랜지 길이 측정 | 플랜지 치수는 전적으로 플랜지 치수에 따라 달라집니다. |
| 프레임 및 램 편향 | 정격 부하 시 램의 다이얼 표시기 | 영구 편향은 조정할 수 없습니다. |
| 안전장치 | 라이트 커튼 적용 범위 및 Hold-to-Run 기능 테스트 | 운영자 보호 및 규정 준수 |
| 컨트롤러 기능 | 확인 tooling library, bend allowance calculation, program storage | 이러한 기능으로 매일 설정 시간이 결정됩니다. |
| 문서 및 예비품 | 매뉴얼, 배선도, 씰 키트, 툴링 가용성 | 고장이 지속되는 기간을 결정합니다. |
대부분의 각도 문제는 펀치, 플레이트, 다이가 만나는 작은 영역에서 발생합니다. 아래 개략도는 절곡기의 작업 영역을 등각 투영 뷰로 보여주므로 툴링 형상과 프레임을 통과하는 힘 경로를 더 쉽게 그릴 수 있습니다.
그림 3: 벤딩 영역의 등각 투영도 - 펀치, 플레이트, V-다이 및 하중을 전달하는 베드.
이 영역을 보호하는 두 가지 유지 관리 습관은 다이 숄더와 펀치 팁에 스케일과 버가 없도록 유지하고 일정에 따라 유압 오일 온도와 여과를 확인하는 것입니다. 둘 다 각도 일관성이 즉시 나타나는 저렴한 작업입니다.
연강의 경우 굽힘력(kN) ≒ 650 × S² × L ¼ V를 사용합니다. 여기서 S는 두께(mm), L은 굽힘 길이(미터), V는 다이 개구부(mm)입니다. V = 8 × S인 경우 6mm 플레이트 1미터에는 약 490kN, 대략 50톤이 필요합니다. 스테인레스 스틸은 약 1.5배 더 필요하고 알루미늄은 약 절반이 필요합니다.
기존의 유압 프레스 브레이크는 기계식 정지 장치로 각도를 설정하므로 모든 새 작업은 시험 굽힘으로 시작됩니다. CNC 판 굽힘 기계는 각도, 백게이지 및 재료 데이터를 저장하므로 반복 작업은 알려진 프로그램에서 시작되며 일반적으로 첫 번째 부분이 허용됩니다.
예, 주의사항이 있습니다. Type 304 스테인리스는 연강에 비해 약 1.5배의 힘이 필요하고 스프링이 더 멀리 돌아가므로 톤수와 툴링을 모두 확인해야 합니다. V-다이 개구부와 펀치 팁 경도는 일반적으로 기계 프레임이 아닌 제한 요소입니다.
정해진 한도는 없습니다. 굽힘 길이와 사용 가능한 톤수에 따라 다릅니다. 실제 천장은 필요한 힘이 기계 용량을 초과하거나 다이에 의해 생성된 내부 반경이 도면에서 허용하는 것보다 커지는 곳입니다. 항상 미터당 힘을 비교하고 총 톤수만 비교하지 마십시오.
아니요. 프레스 브레이크는 정의된 각도로 직선 굴곡을 만듭니다. 판 압연기는 원통이나 원뿔과 같은 연속적인 곡선을 형성합니다. 탱크와 프레임을 모두 만드는 대부분의 금속 제조 공장에는 두 가지 기계 유형이 나란히 필요하며, 하나가 아닌 다른 유형이 필요합니다.
일반적인 작업장 실무에서는 각도, 스트로크 및 백게이지 데이터를 다시 찾는 것이 아니라 불러오기 때문에 설정 시간이 기존 유압 기계의 경우 약 20~40분에서 서보 CNC 모델의 경우 5~15분으로 단축됩니다. 저장은 작업 자체가 반복되는 곳에서만 반복됩니다.
저희에게 연락하십시오
공장 주소
Xichang Industrial Park, Chengdong Town, Haiancity, Nantong City, Jiangsu Province, China
핸드폰
+86-13906278466
QR 코드