Sep 23, 2026
유압식 판 전단기는 단순한 도구가 아닙니다. 이는 모든 심각한 판금 제조 라인의 중추입니다. 기계식 또는 레이저 대안과 달리 가압 유체를 사용하여 일관된 힘을 생성하여 열 영향을 받는 부분 없이 최대 25mm 두께의 재료에 버가 없는 사각형 모서리를 생성합니다. 중국 단조 및 프레싱 장비 협회(China F또는ging & Pressing Equipment Association)의 업계 데이터에 따르면 유압 전단기는 중장비 제조 분야에서 산업용 판재 절단 설치의 60% 이상을 차지합니다. 이는 원동력과 반복 가능한 정확도를 결합하기 때문입니다.
유압식 플레이트 전단기는 파스칼의 원리에 따라 작동합니다. 전기 모터가 유압 펌프를 구동하여 오일을 실린더로 밀어 넣습니다. 실린더의 피스톤은 상부 블레이드에 힘을 가하고 고정된 하부 블레이드에 대해 하강하여 재료를 절단합니다. 클램핑, 절단, 후퇴 등 전체 사이클은 밸브 블록에 의해 제어되며 최신 모델에서는 CNC 컨트롤러에 의해 제어되는 경우도 많습니다.
주요 구성 요소 및 역할:
이러한 부분을 이해하면 크리핑 블레이드 또는 고르지 않은 절단과 같은 일반적인 문제를 진단하는 데 도움이 됩니다. 일반 판 전단 기계 문제 해결 .
결정은 종종 재료 두께, 생산량 및 가장자리 품질의 세 가지 요소에 따라 결정됩니다. 다음은 북미와 유럽의 120개 제조 공장을 대상으로 한 조사를 기반으로 한 데이터 기반 비교입니다(Fabricating & Metalworking Magazine, 2025).
주요 내용: 유압 전단기는 중간에서 두꺼운 판(≥3mm)에 대해 가장 낮은 절단당 비용을 제공하는 동시에 열 변형을 전혀 발생시키지 않습니다. 레이저는 복잡한 윤곽과 얇은 시트에 탁월하지만 두께가 6mm를 초과하면 운영 비용이 급등합니다. 대부분의 구조 제작 및 일반 전단 응용 분야에서 유압식 플레이트 전단은 여전히 가장 경제적이고 신뢰할 수 있는 솔루션입니다.
모든 유압판 전단력은 두 가지 구조 범주 중 하나에 속합니다. 길로틴(이동빔) or 스윙 빔 . 선택은 설치 공간, 블레이드 간격 및 무거운 플레이트 처리 능력에 영향을 미칩니다.
단두대 설계에서는 상부 블레이드가 가이드 레일 내부에서 수직으로 이동하여 일정한 경사각을 보장합니다. 이를 통해 매우 두꺼운 판(일부 구성에서는 최대 40mm)을 왜곡 없이 절단할 수 있습니다. 단점: 프레임이 더 무겁고 더 깊은 기초가 필요합니다. Nantong Pacific과 같은 제조업체는 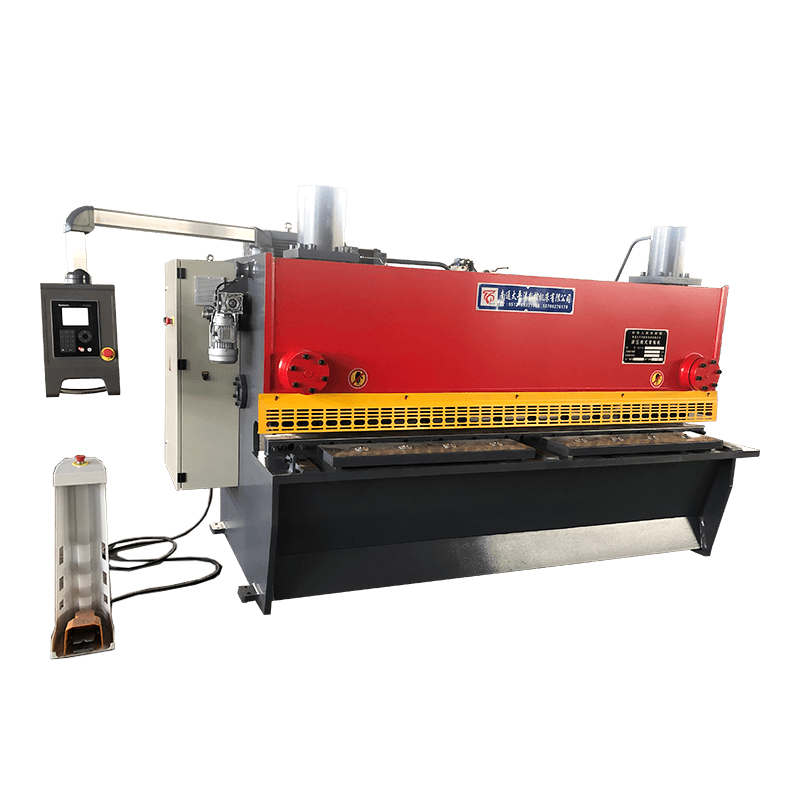 QC11Y/K 시리즈 CNC 유압 단두대 전단 기계 이 단두대 전단기는 왜곡을 최소화하면서 두꺼운 판을 절단하는 데 탁월하므로 프로그래밍 가능한 백 게이지 및 서보 제어 홀드다운을 갖춘 배치 생산에 이상적입니다. 제품보기 → 프로그래밍 가능한 백 게이지와 서보 제어식 홀드다운 기능을 갖추고 있어 일괄 생산에 이상적입니다.
스윙 빔 전단기는 피벗 지점을 중심으로 호 모양으로 상부 블레이드를 이동합니다. 이는 프레임 무게를 줄이고 블레이드 영역에 대한 접근성을 향상시킵니다. 얇은 시트(0.5~16mm)와 좁은 공간에 탁월합니다. 는 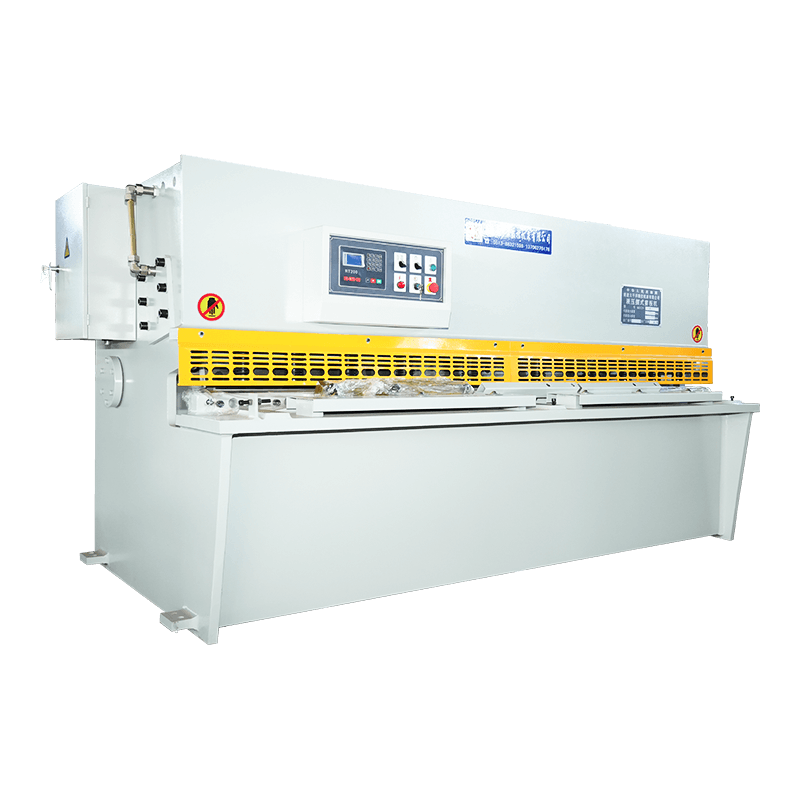 QC12Y/K 시리즈 CNC 유압 스윙 빔 전단 기계 얇은 시트(0.5~16mm)용으로 설계된 이 스윙 빔 전단기는 가벼운 강철 제작을 위한 높은 절단 속도, 작은 설치 공간 및 정밀한 CNC 제어 기능을 제공합니다. 제품보기 → 높은 절단 속도와 더 작은 설치 공간을 제공하며 경강 제조 및 자동차 산업에서 널리 사용됩니다.
| 특징 | 길로틴(QC11Y/K) | 스윙빔(QC12Y/K) |
|---|---|---|
| 최대 절단 두께(일반) | 40mm | 16mm |
| 블레이드 간격 조정 | 유압식, 서보 제어식 | 수동 또는 전동 |
| 프레임 무게 | 무거움(강화 바닥 필요) | 라이터(표준 산업용 바닥재) |
| 절단 속도 | 5~12스트로크/분 | 10~20스트로크/분 |
| 다음에 가장 적합 | 후판, 구조용강 | 판금, 경량/중형 게이지 |
둘 중 하나를 선택하는 것은 단지 기계에 관한 것이 아니라 재료 혼합, 바닥 공간 및 예상 처리량에 관한 것입니다. 포괄적인 개요를 보려면 다음을 읽어보세요. 판 절단기 소개 .
생산량을 기준으로 이러한 요소를 비교하면 올바른 사양을 찾을 수 있습니다. 많은 상점에서 다음과 같은 사실을 발견합니다. 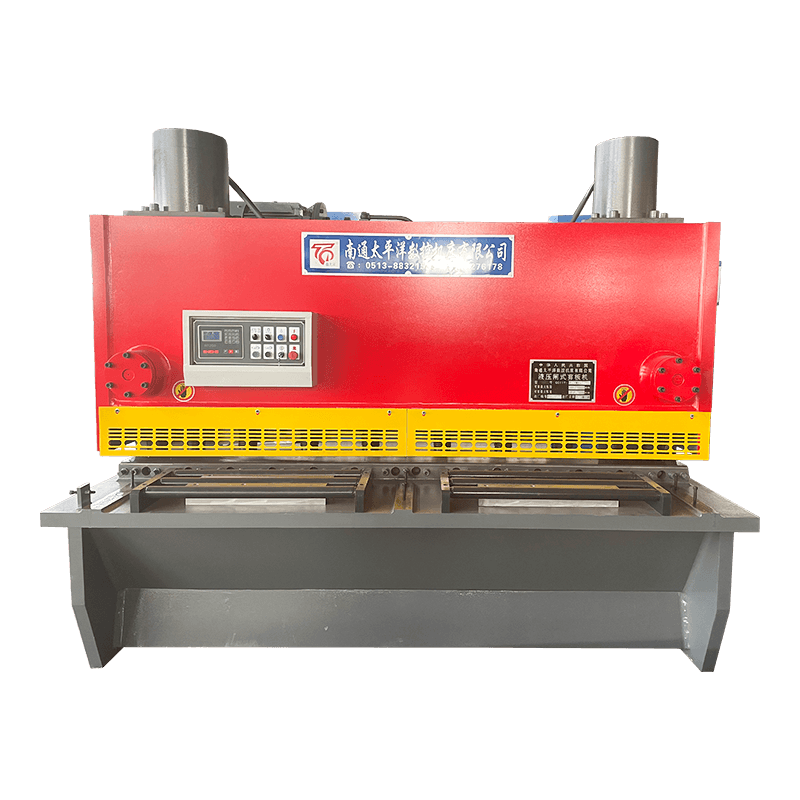 Nantong Pacific - 글로벌 규모의 유압 단두대 공급업체 신뢰할 수 있는 공급업체를 선택하면 품질과 서비스가 보장됩니다. Nantong Pacific은 전 범위의 절단기를 제공하며 사전 판매부터 판매 후 지원까지 전 세계 고객을 지원합니다. 제품보기 → 불량률 감소 및 처리량 증가로 인해 18개월 이내에 비용을 회수할 수 있습니다.
적절한 유지 관리는 유압 전단기의 사용 수명을 두 배로 늘립니다. 제조업체의 일정을 따르는 것은 협상할 수 없지만 다음은 영향력이 큰 세 가지 관행입니다.
수리 절차에 대해 더 자세히 알아보려면 다음 가이드를 참조하세요. 일반적인 전단 기계 결함 및 솔루션 .
Q1: 유압판 전단기는 어떤 용도로 사용되나요?
유압식 전단기는 유압식 블레이드를 사용하여 금속 시트를 정확한 너비 또는 길이로 절단합니다. 이는 벤딩, 용접 또는 추가 성형을 위해 플레이트를 블랭킹, 트리밍 및 준비하는 표준 방법입니다.
Q2: 단두대와 스윙 빔 전단기의 차이점은 무엇입니까?
단두대 가위는 칼날을 수직으로 움직여 더 두꺼운 판(최대 40mm)을 절단할 수 있습니다. 스윙 빔 가위는 힌지의 블레이드를 회전시켜 최대 16mm까지의 재료에 대해 더 빠른 속도와 더 가벼운 프레임을 제공합니다.
질문 3: 유압판으로 스테인리스강을 절단할 수 있나요?
예. 대부분의 유압식 가위는 적절한 날 간격과 경사각으로 스테인리스 스틸 304/316을 최대 8~12mm까지 절단할 수 있습니다. 일부 모델에는 가공 경화를 방지하기 위해 낮은 압력 설정이 필요합니다.
Q4: 올바른 절단 길이를 어떻게 선택합니까?
가장 긴 표준 플레이트에 15% 마진을 더한 값을 측정하세요. 일반적인 크기는 2500mm, 3200mm 및 4000mm입니다. 전단기의 크기를 줄이면 작업 능력이 제한되고, 크기가 너무 크면 비용과 바닥 공간이 늘어납니다.
Q5: 유압 전단기에는 매일 어떤 유지 관리가 필요합니까?
오일 레벨을 확인하고, 유압 회로에서 공기를 빼내고, 블레이드에 균열이 있는지 검사하고, 가이드 레일에 윤활유를 바르십시오. 또한 홀드다운 클램프와 비상 정지 버튼도 테스트하십시오.
Q6: CNC 백 게이지는 투자할 가치가 있나요?
예, 일괄 생산의 경우입니다. CNC 백 게이지는 반복성을 ±0.5mm에서 ±0.1mm로 향상시키고 설정 시간을 70% 단축합니다. 하이믹스 매장에서는 6개월 이내에 투자 비용을 회수합니다.
Q7: 전단기가 절단 가장자리에 버(burr)를 남기는 이유는 무엇입니까?
버는 무딘 블레이드, 잘못된 간격(간격이 너무 큼) 또는 마모된 고정 장치를 나타냅니다. 재료 두께(일반적으로 두께의 5~8%)에 따라 간격을 조정하고 필요한 경우 블레이드를 다시 연마합니다.
Q8: 유압식 플레이트 전단기를 자동화 라인에 통합할 수 있습니까?
예. 최신 CNC 유압 전단기는 네트워크 통신(EtherCAT, Profinet)을 지원하며 완전 자동화된 블랭킹 라인을 위해 코일 피더, 스태커 및 벤딩 로봇과 연결할 수 있습니다.
저희에게 연락하십시오
공장 주소
Xichang Industrial Park, Chengdong Town, Haiancity, Nantong City, Jiangsu Province, China
핸드폰
+86-13906278466
QR 코드